

Tekniska egenskaper: Maskinverktyget är en vertikal styrvägsstruktur med en kolumner. Kolumnen...
Se detaljer
 Före
Före
Modern tillverkning handlar mer och mer om delar som skiljer sig åt i form, ytegenskaper och bearbetningskrav. Fordonskomponenter, industriella utrustningsdelar, elektroniska höljen och mekaniska sammansättningar kan ofta inte färdigställas i en enkel operation.
Det ställer nya krav på bearbetningsutrustning. En maskin måste göra mer än att ta bort material. Den måste stödja exakt positionering, stabil rörelse, flexibel verktygsanvändning och smidig koordination mellan olika bearbetningsuppgifter.
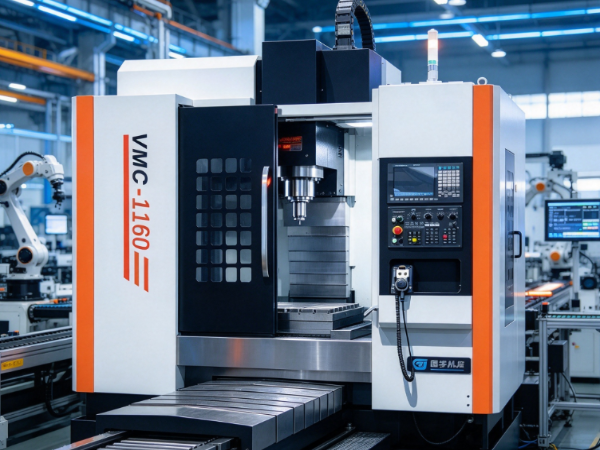
Linjärt bearbetningscenter är vanliga inom industriell metallbearbetning tack vare deras styrvägsstruktur och deras förmåga att stödja flexibel bearbetning. Bordet och andra rörliga komponenter färdas längs linjära styrbanor, ett arrangemang som kan stödja snabb rörelse och responsiv positionering under produktion.
Att hantera komplexa arbetsstycken kräver dock mer än maskinrörelse. Arbetsstyckets geometri, materialegenskaper, fixturdesign, skärförhållanden och bearbetningssekvens formar alla slutresultatet.
Så kan ett linjärt bearbetningscenter hantera komplexa arbetsstycken? I många applikationer, ja. Nyckeln är att förstå vad maskinen kan göra och hur det matchar kraven för den del som tillverkas.
Ett komplext arbetsstycke är inte nödvändigtvis stort eller tungt. Dess komplexitet kommer vanligtvis från dess form, ytegenskaper, inre strukturer eller tillverkningskrav.
Vissa delar har många hål, spår, slitsar och böjda ytor. Andra har bearbetningsområden som måste bearbetas från flera håll. Sådana egenskaper gör produktionen svårare eftersom maskinen måste nå olika positioner samtidigt som lämpliga skärförhållanden bibehålls.
Geometri är en av huvudfaktorerna. En komponent med en enkel plan yta behöver kanske bara grundläggande fräsning. En del med vinklade ytor, böjda sektioner och korsande hål kräver mer komplicerade verktygsrörelser och positionering.
Materialegenskaper påverkar också svårighetsgraden. Aluminium är i allmänhet lättare att skära än många härdade metaller. Rostfritt stål och vissa legeringar skapar mer skärmotstånd och kräver mer noggrann processplanering.
Storlek och form ger ytterligare utmaningar. Tunnväggiga komponenter kan deformeras under bearbetning om skärkrafterna inte kontrolleras. Långa arbetsstycken kan behöva extra stöd för att förhindra vibrationer. Djupa hålrum är svåra att bearbeta eftersom verktygsåtkomst och spånavlägsnande blir mer komplicerade.
Flera egenskaper kan göra ett arbetsstycke utmanande:
Att förstå dessa egenskaper hjälper tillverkarna att avgöra om ett bearbetningscenter passar en viss produktionsuppgift.
Styrvägsstrukturen är en avgörande egenskap hos ett bearbetningscenter. Linjära styrbanor bär maskinkomponenterna längs definierade banor, vilket låter bordet och andra rörliga sektioner förflyttas smidigt under bearbetningen.
Detta arrangemang hjälper när ett arbetsstycke behöver täta positionsbyten. Maskinen kan förflytta sig mellan bearbetningsplatser utan att vara helt beroende av manuell justering.
Ta en metallkomponent som behöver fräsas på flera ytor, sedan borra och gänga. Ett bearbetningscenter kan koordinera dessa operationer genom sitt rörelsesystem och bearbetningskontroller, så länge som dess konfiguration stödjer de nödvändiga processerna.
Maskinens rörelseegenskaper kan också trimma tomgångstiden mellan operationerna. Det hjälper till i produktionsmiljöer där arbetsstycken har många funktioner och behöver upprepad verktygspositionering.
Förhållandet mellan styrbanor och maskinstruktur har också betydelse. Styrbanor stödjer rörelse, medan ramen utgör grunden för bearbetning. Båda måste fungera tillsammans för att hålla driftsförhållandena lämpliga.
Ett linjärt bearbetningscenter kan användas för:
Det faktiska arbetsområdet beror på maskinens konfiguration, spindelarrangemang, verktyg och styrsystem.
För komplexa komponenter kan koordinering av flera operationer på en maskin minska förflyttningen av arbetsstycket mellan separata maskiner. Det förenklar produktionsplaneringen och hjälper till att minska fel från upprepad manuell positionering.
Materialkompatibilitet är en nyckelpunkt vid utvärdering av bearbetningsutrustning. Komplexa arbetsstycken finns i olika metaller, och var och en reagerar olika på skärkrafter och värme.
Aluminium används ofta i bildelar, elektroniska höljen och industrikomponenter. Det är ganska lätt att bearbeta och kan skäras till komplexa former. Med lämpliga verktyg och skärförhållanden kan bearbetningscentra hantera aluminiumfräsning, borrning och andra operationer.
Rostfritt stål är svårare att bearbeta i många fall. Det kan producera kraftigt skärmotstånd och värme, så tillverkare måste tänka på verktygsval, skärförhållanden och spånavlägsnande.
Kolstål är ett annat vanligt material. Dess bearbetningsbeteende beror på sammansättning och kondition, och olika kvaliteter kan behöva olika produktionsarrangemang.
Koppar och kopparlegeringar tjänar elektriska komponenter och andra industriprodukter. De har sina egna skäregenskaper och kan producera spån som kräver noggrann hantering.
Vissa legeringar förekommer i krävande mekaniska tillämpningar. Deras bearbetning kan kräva extra uppmärksamhet på verktygsslitage, värme och skärstabilitet.
Denna tabell ger en generell jämförelse:
| Arbetsstyckets material | Vanliga bearbetningsutmaningar | Relevanta produktionsöverväganden |
|---|---|---|
| Aluminium | Spånbildning och ytbehandling | Lämpliga skärverktyg och spånborttagning |
| Rostfritt stål | Skärmotstånd och värmeutveckling | Verktygets skick och skärstabilitet |
| Kolstål | Skillnader i hårdhet och materialtillstånd | Materialberedning och verktygsval |
| Kopparlegeringar | Materialmjukhet och spånhantering | Spetsval och ytkvalitet |
| Legerat stål | Verktygsslitage och bearbetningsmotstånd | Lämplig bearbetningsstrategi |
| Gjutjärn | Damm och spånhantering | Arbetsområdesskydd och städning |
Ett bearbetningscenter kan bearbeta många av dessa material, men maskinen ensam avgör inte resultatet. Verktyg, arbetshållning, bearbetningsstrategi och materialberedning spelar alla roll.
Tillverkare bör bedöma det faktiska materialet och arbetsstyckets design innan de väljer utrustning för vanlig produktion.
Även om ett bearbetningscenter rör sig bra, kan komplexa arbetsstycken vara svåra att bearbeta utan rätt verktyg och arbetshållning.
Verktyget avgör hur maskinen interagerar med materialet. Olika verktyg passar olika operationer. Pinnfräsar hanterar vanligtvis ytbearbetning och konturering, borrar gör hål, gängverktyg bildar invändiga gängor och specialiserade fräsar bearbetar särskilda profiler.
Ett komplext arbetsstycke kan behöva flera verktyg i en produktionscykel. Maskinens verktygsbyte gör att den kan flyttas mellan operationer utan upprepade manuella ingrepp.
Verktygsvalet måste fortfarande ta hänsyn till formen och tillgängligheten för bearbetningsområdet. Ett verktyg som fungerar bra på en öppen yta kanske inte når ett smalt spår eller djupt hålrum, så verktygets längd, diameter och form blir viktiga.
Arbetsförhållandet är lika viktigt. Arbetsstycket måste hålla sig stabilt medan verktyget tar bort material. Om delen rör sig eller vibrerar kan ytan bli ojämn och dimensionerna kan variera.
Olika arbetsstycken kan behöva olika fixturer:
Standard maskinskruv
Dessa passar många regelbundet formade komponenter. De håller arbetsstycket säkert och ger bekväm åtkomst till flera bearbetningsområden.
Anpassade armaturer
Anpassade fixturer hjälper när en komponent har en ovanlig form eller behöver specifik positionering. De kan stödja oregelbundna delar och hålla en inställning repeterbar.
Modulära arbetshållningssystem
Modulära arrangemang låter tillverkare justera fixturlayouten för olika arbetsstyckesdesigner, vilket hjälper till där produkttyper ofta ändras.
Särskilda stödstrukturer
Tunnväggiga, långa eller ömtåliga komponenter kan behöva extra stöd för att begränsa rörelse och deformation under skärning.
Fixturdesign bör inte blockera åtkomst till verktyg eller störa maskinens rörelse. Tillverkare måste planera arbetet med hela bearbetningsprocessen i åtanke.
Maskinstyvhet har stor betydelse vid metallbearbetning. Under skärning trycker verktyget på arbetsstycket medan maskinstrukturen och fixturen trycker tillbaka. Om systemet inte är tillräckligt stabilt kan vibrationer eller oönskade rörelser påverka resultatet.
Linjära bearbetningscentra stödjer rörliga komponenter genom linjära styrbanor. Prestanda beror på hur styrbanorna, maskinramen, spindelstrukturen och arbetshållarsystemet fungerar tillsammans.
Styrningsarrangemanget påverkar hur rörliga komponenter rör sig. Jämna rörelser garanterar dock inte automatiskt stabil klippning i alla situationer.
På komplexa arbetsstycken kan olika bearbetningsområden skapa olika skärbelastningar. Att ta bort material från en stor plan yta innebär olika krafter från att skära en smal slits eller djup ficka.
Stelhet blir särskilt relevant när:
Tillverkare bör också överväga hur arbetsstycket reagerar på skärkrafter. Ett styvt metallblock beter sig annorlunda än ett tunt aluminiumhölje. Även om maskinen förblir stabil kan ett flexibelt arbetsstycke deformeras under olämpliga bearbetningsförhållanden.
En bra bearbetningsstrategi balanserar verktygsrörelse, skärkrafter, fixturstöd och materialborttagning, så att maskinen och arbetsstycket fungerar som ett koordinerat system.
En utmaning i komplex detaljproduktion är att bearbeta flera funktioner utan att upprepade gånger ändra arbetsstyckets position.
Varje gång en komponent tas bort och omplaceras kan inriktningsskillnader smyga sig in. Det kan påverka förhållandet mellan hål, ytor och andra funktioner.
Ett bearbetningscenter kan minska upprepad hantering när dess bearbetningsområde och konfiguration tillåter flera operationer i en uppsättning.
Föreställ dig en industriell monteringskomponent. Den kan behöva en plan monteringsyta, flera borrade hål, gängade öppningar och sidospår. Istället för att flytta den mellan separata maskiner för varje operation kan ett lämpligt bearbetningscenter slutföra mycket av arbetet genom samordnade verktygs- och bordsrörelser.
Detta tillvägagångssätt kan ge flera produktionsfördelar:
Alla komplexa arbetsstycken kan dock inte avslutas i en uppsättning. Vissa delar har egenskaper på flera sidor eller ytor som det tillgängliga maskinarrangemanget inte kan nå.
I sådana fall kan tillverkare behöva flytta om arbetsstycket eller lägga till fixturer. Bearbetningssekvensen bör planeras för att begränsa onödig hantering samtidigt som alla funktioner är tillgängliga.
Datorstödd tillverkningsprogramvara kan hjälpa till här. Produktionsteam kan planera verktygsvägar och granska potentiella bearbetningsproblem innan den faktiska produktionen startar.
Linjära bearbetningscentra erbjuder flexibla möjligheter, men komplexa arbetsstycken kan fortfarande skapa flera produktionsutmaningar.
Verktygsåtkomst är vanligt. Djupa fickor, smala kanaler och interna funktioner kan begränsa skärverktygets rörelse. Långa verktyg kan nå svåra områden men blir mer benägna för vibrationer och avböjning.
Chipborttagning är ett annat problem. Borttaget material måste lämna klippområdet. Om spån hopar sig runt verktyget eller inuti ett hålrum kan ytkvaliteten försämras och skärningen kan avbrytas.
Värmehantering spelar också roll. Skärning genererar värme och vissa material är mer känsliga för temperatur än andra. För mycket värme kan påverka verktygets kondition och arbetsstyckets dimensioner.
Tunnväggiga delar behöver särskild vård. Deras strukturer kanske inte motstår skärkrafter bra, och om bearbetningssekvensen tar bort material ojämnt kan komponenten deformeras.
Noggrann produktionsplanering kan hantera dessa utmaningar.
| Bearbetningsutmaning | Potentiell effekt | Möjlig tillverkningsmetod |
|---|---|---|
| Begränsad tillgång till verktyg | Ofullständig eller svår bearbetning | Granska verktygsgeometri och bearbetningsriktning |
| Chipansamling | Ytskador eller avbruten skärning | Förbättra spånborttagningsarrangemangen |
| Överdriven värme | Verktygsslitage eller deformation av arbetsstycket | Justera skärförhållanden och kylning |
| Arbetsstyckets vibration | Ojämna ytor och bearbetningsvariationer | Förbättra fixturstödet |
| Tunnväggiga deformationer | Förändringar i komponentform | Planera materialborttagning noggrant |
| Upprepad ompositionering | Uppriktningsskillnader | Optimera bearbetningssekvenser och fixturer |
Utvärdera maskinen som en del av det kompletta produktionssystemet. Verktyg, mjukvara, fixturer, materialberedning och operatörserfarenhet bidrar alla till förmågan att bearbeta komplexa delar.
Att välja ett lämpligt bearbetningscenter börjar med verkliga produktionskrav. Tillverkare bör inte välja utrustning enbart från allmänna maskinbeskrivningar. Frågan som räknas är om maskinen klarar den geometri, material och operationer de tilltänkta arbetsstyckena behöver.
Arbetsstyckets storlek och form är bra utgångspunkter. Arbetsområdet bör låta komponenten sitta säkert, med tillräckligt med utrymme för nödvändiga verktygsrörelser och fixturer.
Antalet och typen av bearbetningsoperationer har också betydelse. En del som behöver fräsning, borrning och gängning kan kräva en annan maskinkonfiguration än en som oftast involverar ytbearbetning.
Tänk på materialegenskaper vid valet. En tillverkare som arbetar med aluminium kan ha andra behov än en som bearbetar rostfritt stål eller legeringar.
Verktygskapacitet och växlingsarrangemang är också relevanta. Komplexa arbetsstycken kan behöva flera skärverktyg och maskinen bör stödja den planerade produktionssekvensen.
Andra överväganden inkluderar:
Tillverkarna bör också se framåt. Ett bearbetningscenter kan börja med ett begränsat antal delar, men produktdesign och kundkrav förändras. Utrustningsval bör möjliggöra det.
Innan ordinarie produktion påbörjas kan provbearbetning verifiera om den valda maskinen, verktygen, fixturerna och bearbetningssekvensen passar det avsedda arbetsstycket. Det låter tillverkarna upptäcka problem och justera innan de går in i rutintillverkning.
Linjära bearbetningscentra kan hantera många komplexa arbetsstycken när deras struktur, rörelseförmåga, verktyg och arbetshållning matchar produktionskraven. Deras roll går utöver att flytta ett skärverktyg längs en rak bana. De är en del av ett koordinerat tillverkningssystem där maskinrörelser, materialbeteende, verktygsåtkomst och processplanering samverkar för att producera komponenter med olika former och bearbetningsegenskaper.

Tekniska egenskaper: Maskinverktyget är en vertikal styrvägsstruktur med en kolumner. Kolumnen...
Se detaljer
Tekniska egenskaper: CNC -maskinverktyget för lutande sängar antar den inhemska eller importer...
Se detaljer
Tekniska egenskaper: Maskinverktyget är av hög precision, och spindeln stöds av dubbel kullage...
Se detaljer
Vi är glada över att presentera VMC1580 höghastighets vertikala bearbetningscenter, en pålitlig o...
Se detaljer
Tekniska egenskaper: Maskinverktyget är av hög precision, och spindeln stöds av dubbel kullage...
Se detaljer
CJK-0632 Precision Line Rail Precision CNC svarv är utformad för att tillgodose de krävande behov...
Se detaljerVårt team av digitala och affärsexperter leder dig till rätt riktning.
Låt oss prata
Zhejiang Guoyu CNC Machine Tool Co., Ltd. förlitar sig på rik erfarenhet, professionell teknik och avancerade metoder för att säkerställa kvaliteten på sina produkter, så att kunder kan njuta av mer professionell och tankeväckande service.
 [email protected]
 +86-576-82879226
 Xialiang Industrial Area, Luqiao District, Taizhou City, Zhejiang -provinsen, Kina
Upphovsrätt © Zhejiang Guoyu CNC Machine Tool Co., Ltd. Alla rättigheter förbehållna.
