

Tekniska egenskaper: Maskinverktyget är av hög precision, och spindeln stöds av dubbel kullage...
Se detaljer
 Före
Före
Metalldelar dyker upp i nästan varje hörn av modern tillverkning. De utgör axlarna inuti maskiner, beslagen i VVS-system, kopplingarna i industriell utrustning och de roterande komponenterna som finns i otaliga mekaniska produkter. Dessa delar kan se enkla ut från utsidan, men att producera dem kräver faktiskt noggrann kontroll över form, storlek och yttillstånd varje steg på vägen.
A CNC-svarv för metall hjälper tillverkare att skapa dessa komponenter genom en kontrollerad svarvprocess. CNC står för computer numerical control — maskinen följer programmerade instruktioner för att koordinera skärverktygets rörelse med arbetsstyckets rotation. När metallen snurrar, tar skärverktyget bort material från utvalda områden tills delen når sin önskade form.
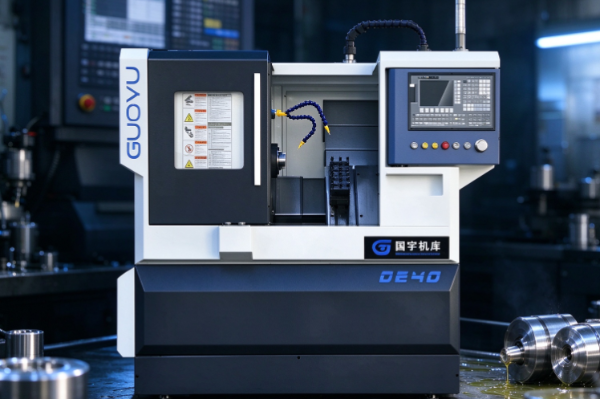
Till skillnad från manuell svarvning låter CNC-bearbetning många rörelser planeras och upprepas genom en datorstyrd process. Det är det som gör utrustningen väl lämpad för tillverkning av cylindriska delar, gängade komponenter, stegade axlar, bussningar och andra former som kräver svarvning specifikt.
Arbetsprincipen är ganska okomplicerad på pappret, men själva processen går genom flera sammanhängande steg. Arbetsstycket behöver säkras, skärverktyget måste följa sin avsedda väg och operatören måste bekräfta att materialet och bearbetningsförhållandena verkligen passar detaljen. Att förstå hur dessa bitar fungerar tillsammans är mycket för att förklara varför CNC-svarvar har blivit så flitigt använda inom metallbearbetning.
En CNC-svarv är en verktygsmaskin som formar metall genom att rotera ett arbetsstycke mot ett skärverktyg. Arbetsstycket hålls fast av en klämanordning medan skärverktyget rör sig längs en planerad bana och avlägsnar oönskat material allt eftersom.
Denna process går under namnet vändning. Det är särskilt användbart för komponenter med runda eller cylindriska egenskaper. Beroende på maskinens design och bearbetning kan en CNC-svarv också hantera operationer som planläggning, spårning, gängning och borrning.
Maskinens huvudsakliga syfte är att producera en komponent som matchar en specificerad design - oavsett om den designen kräver en viss ytterdiameter, en platt ände, ett smalt spår, en gängad sektion eller flera anslutna cylindriska ytor.
En typisk CNC-svarv innehåller flera nyckelkomponenter.
| Komponent | Huvudfunktion |
|---|---|
| Maskinsäng | Stöder de viktigaste maskinkomponenterna och styr deras rörelser |
| Spindel | Roterar arbetsstycket under bearbetning |
| Chuck eller klämanordning | Håller arbetsstycket säkert |
| Skärverktyg | Tar bort material från arbetsstycket |
| Verktygshållare eller torn | Håller och positionerar skärverktygen |
| Styrsystem | Tolkar programmerade instruktioner och koordinerar maskinrörelser |
| Drivsystem | Flyttar spindeln och maskinaxlarna |
| Kapsling | Hjälper till att innehålla spån och skärvätska under drift |
Varje bit spelar en annan roll, men maskinen beror verkligen på hur väl de koordinerar tillsammans. Spindeln ger rotation, spännanordningen håller arbetsstycket på plats och skärverktyget skär ut de nödvändiga funktionerna. Styrsystemet binder samman dessa åtgärder enligt bearbetningsprogrammet som körs under det hela.
CNC-svarvar hanterar vanligtvis stål, aluminium, rostfritt stål, mässing och andra bearbetningsbara metaller. Vilken skärmetod som faktiskt passar jobbet beror på materialets egenskaper, detaljens geometri och det yttillstånd som jagas.
Svarvningen startar när maskinen säkrar metallarbetsstycket och snurrar det runt sin centrala axel. Ett skärverktyg kommer sedan i kontakt med den roterande ytan och skalar bort material när det rör sig över den.
Föreställ dig en rund metallstång som måste bli ett skaft med flera olika diametrar. Originalstången börjar tjockare än vad den färdiga komponenten kräver. Skärverktyget tar bort material från utvalda sektioner och lämnar den önskade formen bakom sig när det är klart.
Den grundläggande vändningsprocessen delas upp i tre huvudåtgärder.
Arbetsstyckets rotation
Spindeln snurrar arbetsstycket medan spännanordningen håller det på plats. Stabil rotation har stor betydelse här, eftersom rörelse eller dålig fastspänning kan försämra bearbetningsresultatet helt.
Verktygsrörelse
Skärverktyget rör sig mot eller längs arbetsstycket. En riktning styr hur djupt verktyget skär in i ytan; en annan styr längden på området som faktiskt bearbetas.
Materialborttagning
När verktyget kommer i kontakt med metallen lossnar små materialbitar från arbetsstycket. Upprepade verktygsrörelser bygger gradvis fram önskad diameter, längd och ytform.
Olika operationer skapar olika funktioner. Facing ger en plan ändyta. Raktvridning krymper ytterdiametern. Spårning skär ut en smal kanal, medan gängning bildar en spiralprofil som låter delar gripa in i matchande gängor.
En CNC-svarv kan köra igenom flera av dessa operationer inom en enda installation, förutsatt att maskinen och verktygen stödjer det. Det minskar behovet av att flytta arbetsstycket mellan separata maskiner.
Processen handlar inte bara om att ta bort så mycket material som möjligt heller. Verktygsbanan måste matcha designen och skärförhållandena måste passa den metall som bearbetas. Överdrivna skärkrafter, olämpliga verktyg eller instabil arbetshållning kan alla kasta av sig ytan och slutmåtten.
Styrsystemet är verkligen det som skiljer en CNC-svarv från en konventionell manuellt manövrerad. Istället för att helt förlita sig på en operatör som styr varje rörelse för hand, följer CNC-maskinen ett program som anger bearbetningsoperationerna i förväg.
Det programmet innehåller instruktioner för spindelrotation, verktygsrörelse, skäroperationer och andra maskinfunktioner. Styrsystemet tolkar dessa instruktioner och koordinerar de relevanta rörelserna därefter.
Processen startar vanligtvis med en digital detaljdesign eller en teknisk ritning. En programmerare räknar ut hur komponenten ska bearbetas och lägger ut verktygsbanorna. Dessa instruktioner omvandlas sedan till ett maskinläsbart program som svarven faktiskt kan köra.
Under drift styr styrsystemet maskinaxlarna och spindeln enligt den programmerade sekvensen. Skärverktyget följer den planerade banan och avlägsnar material från de avsedda områdena allt eftersom.
Detta gör det möjligt att tillverka delar med flera sammankopplade funktioner utan att manuellt styra varje enskilt snitt. Det låter också tillverkare upprepa samma bearbetningssekvens på ett tillförlitligt sätt när de producerar en sats av liknande komponenter.
Datorstyrning tar dock inte bort behovet av noggrann förberedelse. Programmet måste matcha det faktiska arbetsstycket, verktygsarrangemanget och maskininställningen exakt. Felaktiga instruktioner kan skicka verktyget att skära på fel plats eller flytta in i ett område som det inte bör röra.
Verktygets position måste också fastställas korrekt. Maskinen behöver veta var arbetsstycket faktiskt sitter och hur skärverktyget förhåller sig till komponentens referenspunkter. Dessa inställningar låter de programmerade rörelserna överensstämma med den avsedda detaljgeometrin.
Operatörer är ansvariga för att kontrollera installationen, granska programmet och hålla ett öga på bearbetningsprocessen hela tiden. Styrsystemet styr rörelserna, visst, men kvaliteten på resultatet handlar ändå om lämplig planering och utförande på den mänskliga sidan.
Enskilda bearbetningsjobb varierar ganska mycket, men många CNC-svarvar följer ett i stort sett liknande arbetsflöde. Varje steg förbereder maskinen eller arbetsstycket för vad som kommer härnäst.
Förberedelse av arbetsstycke
Processen börjar med lämplig råvara - en metallstång, ett förberett ämne eller en delvis bildad komponent. Materialet behöver tillräckligt med lager till hands för att de nödvändiga funktionerna faktiskt ska kunna bearbetas.
Operatören kontrollerar arbetsstyckets tillstånd och bekräftar att det passar den planerade operationen. Materialdefekter, olämpliga dimensioner eller dåliga ytförhållanden kan annars skapa rejäl huvudvärk.
Arbetshållning och verktygsinställning
Arbetsstycket säkras i en chuck eller annan lämplig hållaranordning. Skärverktyg installeras i sina hållare och deras positioner etableras i maskinens styrsystem.
Korrekt fastspänning är viktigt eftersom arbetsstycket måste hålla sig stabilt medan det roterar och skärs. Inställningen måste också låta skärverktyget faktiskt nå de områden som behöver bearbetas.
Programförberedelse
Bearbetningsprogrammet definierar verktygsrörelser och ordningsföljden som sker i. Det måste ta hänsyn till komponentform, verktygsgeometri, material och maskinkapacitet på en gång.
Innan produktionen startar förtjänar programmet och installationen en kontroll för att flagga potentiella kollisioner eller felaktiga rörelser innan de orsakar verklig skada.
Klippning och formning
Maskinen utför de programmerade operationerna här. Skärverktyget skalar bort material för att bygga de ytor och funktioner som krävs.
Beroende på komponenten kan detta innebära flera pass och helt olika verktyg. Operatören håller koll på ovanligt ljud, vibrationer, verktygsskador eller oväntad spånbildning.
Besiktning
Den färdiga delen kontrolleras mot dess ritning eller specifikation. Inspektion kan omfatta mätning av diametrar, kontroll av längder, undersökning av gängor och granskning av yttillstånd.
Om en del missar sina nödvändiga dimensioner kan orsaken spåras tillbaka till verktygsslitage, felaktig inställning, materialvariation eller programfel. Att fästa den faktiska orsaken hjälper till att förhindra att samma problem sprids till senare delar.
Dessa stadier bildar en genuint sammankopplad process. Problem under materialberedning eller arbetshållning kan leda till skäroperationen, medan fel vid bearbetning tenderar att dyka upp under inspektionen längre fram.
CNC-svarvar producerar vanligtvis komponenter byggda kring rotationsformer. Deras applikationer sträcker sig från enkla cylindriska delar till delar med flera diametrar, spår, hål eller gängade sektioner.
Skaft och stift
Skaft och stift bär ofta runda ytor, skuldror och förändringar i diameter. Svarvning bygger dessa funktioner samtidigt som förhållandet mellan olika delar av delen behålls intakt.
Gängade komponenter
Vissa skruvar, dubbar och andra gängade delar kan bearbetas på CNC-svarvar utrustade för gängskärning. Gängan måste matcha den avsedda anslutningen och vad komponentens design faktiskt kräver.
Bussningar och ärmar
Dessa komponenter bär ofta cylindriska yttre ytor längs med inre öppningar. Lämpliga CNC-svarvar kan vända utsidan och hantera understödda interna bearbetningsoperationer också.
Flänsar och beslag
Många beslag bär runda profiler, trappstegsytor eller spår. Svarvning producerar dessa funktioner för användning över rörsystem, maskiner och industriella sammansättningar.
Anpassade metallkomponenter
Tillverkare vänder sig ofta till CNC-svarvar för specialiserade delar byggda för speciell utrustning eller sammansättningar. Bearbetningsplanen hänger på komponentens geometri och det material som krävs.
Inte varje metalldel passar svarvning, värt att notera. Komponenter med komplexa plana ytor, djupa fickor eller funktioner utspridda över flera sidor behöver ofta fräsning eller annan process istället. Vissa jobb slutar med att kombinera svarvning och fräsning för att avrunda hela designen.
Det verkliga övervägandet här är komponentens form. CNC-svarvning lyser särskilt när en detaljs huvudegenskaper ordnar sig runt en central axel.
En CNC-svarv kan bara följa sitt program noggrant när maskinen, verktygen, materialet och inställningarna alla fungerar ihop ordentligt. Flera faktorer formar kvaliteten och konsistensen hos den färdiga delen.
Materialegenskaper
Olika metaller beter sig ganska olika under skärverktyget. Vissa producerar långa chips; andra bryter upp i kortare fragment. Vissa maskin lätt; andra ställer mycket större krav på själva skärverktyget.
Materialet formar verktygsval, skärförhållanden, spånkontroll och skicket på den färdiga ytan totalt sett.
Skärverktygets skick
Ett slitet eller skadat verktyg kan lämna ojämna ytor, skifta dimensioner eller ge inkonsekventa resultat. Verktygsslitage tenderar att utvecklas gradvis, just därför är regelbunden inspektion så viktig.
Verktyget måste också passa materialet och driften. Ett verktyg designat för en typ av metall kan fungera dåligt på en annan helt.
Arbetsstyckets fastspänning
Arbetsstycket måste vara säkert under rotation och skärning. Dålig fastspänning inbjuder till rörelse, vibrationer eller oönskad deformation i processen.
Långa eller smala delar kan behöva ytterligare stöd, eftersom de annars kan böjas under skärkrafter. Hållningsmetoden ska återspegla formen och styvheten hos det som bearbetas.
Maskinens skick
Maskinens mekaniska tillstånd formar hur smidigt dess komponenter faktiskt rör sig. Slitna styrningar, dålig inriktning eller spindelproblem kan alla undergräva bearbetningsstabiliteten.
Regelbundet underhåll hjälper till att fånga upp problem innan de rinner igenom en större sats av delar.
Program- och inställningsnoggrannhet
Programmet måste beskriva den avsedda verktygsbanan noggrant, och maskininställningen måste matcha det programmet nära. Felaktiga verktygspositioner, arbetsstyckesreferenser eller bearbetningsinstruktioner kan leda till dimensionsfel eller direkta kollisioner.
Chip och värmehantering
Skärning genererar både värme och metallspån. Om spån hopar sig runt skärområdet kan de störa bearbetningen eller skada ytan direkt. Lämplig spånborttagning och kylningsmetoder hjälper till att hålla driftsförhållandena stabila hela tiden.
Dessa faktorer hänger ihop i praktiken. Ett lämpligt skärverktyg kan fortfarande ge dåliga resultat om arbetsstycket inte är ordentligt fastspänt. På samma sätt kan ett väl förberett program inte kompensera för skadade verktyg eller olämpliga råmaterial.
Både CNC och manuella svarvar formar metall genom rotation och skärning. Var de verkligen skiljer sig beror på hur verktygsrörelserna blir kontrollerade.
En manuell svarv stöder sig på en operatör som styr skärverktyget genom handhjul och maskinreglage direkt. Operatören justerar verktygspositionen mitt i driften och gör anrop baserat på arbetsstycket och skärförhållandena framför dem.
En CNC-svarv följer istället programmerade instruktioner. Operatören förbereder maskinen, fastställer verktygs- och arbetsstyckespositioner och startar bearbetningscykeln. Styrsystemet tar sedan över och koordinerar de rörelser som beskrivs i programmet.
| Jämförelsepunkt | CNC-svarv | Manuell svarv |
|---|---|---|
| Verktygsrörelse | Regisserad av ett bearbetningsprogram | Guidad direkt av operatören |
| Upprepad produktion | Kan upprepa programmerade operationer | Beror mer på operatörsteknik |
| Del förändringar | Kräver vanligtvis program- och inställningsjusteringar | Kräver manuell justering och inställning |
| Operatörsroll | Programmering, installation, övervakning och inspektion | Direkt styrning och justering under bearbetning |
| Lämpligt arbete | Upprepade komponenter och planerade bearbetningssekvenser | Reparationsarbete, engångsdelar och praktiska bearbetningsuppgifter |
Vilken som faktiskt passar beror på arbetet. CNC-utrustning visar sig användbar när en fabrik behöver upprepa komplexa eller konsekventa bearbetningssekvenser på ett tillförlitligt sätt. Manuella maskiner tenderar att passa reparationsverkstäder och uppgifter som innebär frekventa justeringar av enskilda delar istället.
Ingen av maskintyperna tar bort behovet av förarskicklighet, värt att betona. CNC-bearbetning kräver verklig kunskap om programmering, verktyg, inställningar och processkontroll. Manuell svarvning beror på praktisk praktisk kontroll av maskinen och förmågan att bedöma skärprocessen när den utvecklas.
Vissa verkstäder driver båda typerna sida vid sida. En manuell svarv kan hantera enkla reparationsuppgifter, medan en CNC-svarv vevar fram komponenter som verkligen behöver repeterbara programmerade rörelser.
Konsekvent bearbetning handlar om att behålla kontroll över hela produktionsprocessen, från början till slut. En del kan uppfylla sina krav under en körning men glida senare om materialet, verktygets skick eller maskininställningen ändras ens något.
Ett praktiskt tillvägagångssätt börjar med en stabil installation. Arbetsstycket ska sitta fast klämt, verktygen ska installeras korrekt och programmet ska matcha den avsedda komponenten exakt. Dessa kontroller minskar risken för fel långt innan skärningen ens börjar.
Operatörer bör även fortsätta titta på bearbetningsprocessen medan den körs. Förändringar i skärljud, vibrationer, spånform eller ytutseende kan alla signalera att ett verktyg eller en installation behöver åtgärdas. Att fånga dessa tecken tidigt hjälper till att avvärja defekter innan de sprider sig över en hel sats.
Inspektion lägger till ytterligare ett lager av kontroll. Att mäta utvalda funktioner under produktionen hjälper till att bekräfta att processen håller sig inom erforderliga gränser hela tiden. Hur ofta och hur inspektionen sker bör spegla komponentens design och avsedda användning.
Verktygsunderhåll är lika mycket viktigt. Skärverktyg slits ned gradvis vid användning och slitna kanter kan slänga både dimensioner och ytfinish. Att byta ut eller serva verktyg med lämpliga intervaller hjälper till att hålla skärförhållandena stabila över tiden.
Tillverkare bör också hålla bearbetningsinformation välorganiserad. Dokument som täcker verktygsbyten, installationsjusteringar, inspektionsresultat och underhållsarbete kan hjälpa till att flagga återkommande problem innan de blir större. Om samma defekt fortsätter att dyka upp under flera produktionskörningar, kan dessa register avslöja om orsaken kan spåras tillbaka till material, verktyg, programmering eller maskintillstånd.
En CNC-svarv fungerar i slutändan genom koordinering av spindelrotation, kontrollerad verktygsrörelse och planerat materialborttagning. Styrsystemet följer bearbetningsprogrammet, medan operatören ser till att maskinen, arbetsstycket och skärförhållandena förblir lämpliga för den aktuella uppgiften. Hantera dessa element väl tillsammans, och CNC-svarvning levererar metallkomponenter med repeterbara former och ytor över ett genuint brett utbud av industriella applikationer.

Tekniska egenskaper: Maskinverktyget är av hög precision, och spindeln stöds av dubbel kullage...
Se detaljer
Tekniska egenskaper: Integrerad helt sluten skydd, starkt och robust, stabilt drift och lågt b...
Se detaljer
Tekniska egenskaper: Maskinverktyget är av hög precision, och spindeln stöds av dubbel kullage...
Se detaljer
Tekniska egenskaper: Baserat på internationell avancerad teknik har designen av detta mask...
Se detaljer
Tekniska egenskaper Maskinverktyget är en vertikal styrvägsstruktur med en kolumner. Kolumnen,...
Se detaljer
Tekniska egenskaper: 45 ° Slant bäddstruktur, med strikt åldrande behandling, smidigt avlägsna...
Se detaljerVårt team av digitala och affärsexperter leder dig till rätt riktning.
Låt oss prata
Zhejiang Guoyu CNC Machine Tool Co., Ltd. förlitar sig på rik erfarenhet, professionell teknik och avancerade metoder för att säkerställa kvaliteten på sina produkter, så att kunder kan njuta av mer professionell och tankeväckande service.
 [email protected]
 +86-576-82879226
 Xialiang Industrial Area, Luqiao District, Taizhou City, Zhejiang -provinsen, Kina
Upphovsrätt © Zhejiang Guoyu CNC Machine Tool Co., Ltd. Alla rättigheter förbehållna.
