

Tekniska egenskaper: Det kan klippa alla typer av vändytor med cykel, såsom koniska ytor, spec...
Se detaljer
 Före
Före
Små komponenter bär tyst mycket vikt under tillverkningen. De dyker upp i instrument, mekaniska sammansättningar, elektronisk utrustning, medicinsk utrustning och alla möjliga precisionsprodukter. Dessa delar kan se enkla ut vid ett ögonkast, men att producera dem kräver faktiskt noggrann kontroll över form, storlek, ytfinish och passform. Även en liten avvikelse kan leda till hur en komponent ansluter till andra delar eller fungerar när den väl är i bruk.
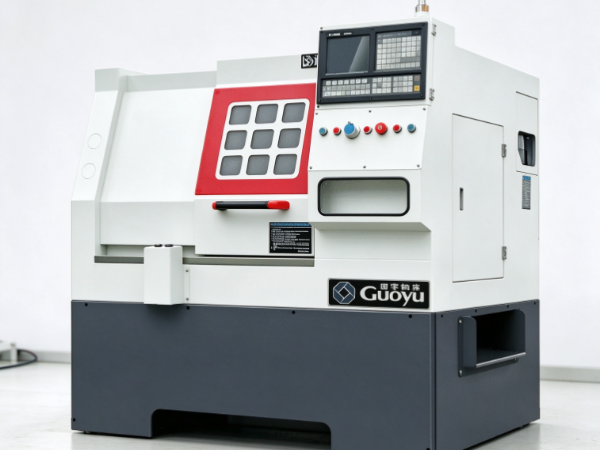
A liten högprecisionssvarv hanterar svarvningsuppgifter där den typen av noggrann bearbetning verkligen betyder något. Dess kompakta struktur passar små arbetsstycken bra, medan dess mekaniska design och driftskontroller hjälper till att hålla resultatet konsekvent körning efter körning. Maskinen formar cylindriska delar, skapar stegade ytor, bildar spår och producerar andra egenskaper genom kontrollerad skärning.
Som sagt, maskinstorleken ensam avgör inte lämpligheten för fina delar, värt att säga i förväg. Resultatet beror verkligen på flera faktorer tillsammans - maskinstabilitet, spindelprestanda, verktygskondition, arbetsstyckets hållning, materialegenskaper och hur noggrant varje operation planeras. Att få grepp om dessa element hjälper tillverkarna att ta reda på när en liten högprecisionssvarv verkligen passar deras produktionsbehov.
Fina delar kräver ofta noggrant kontrollerad materialborttagning. Arbetsstycket kan ha en smal profil, en liten diameter eller flera sammankopplade funktioner som måste passa ihop precis. En liten högprecisionssvarv stödjer denna typ av arbete genom att kombinera ett kompakt arbetsområde med kontrollerade verktygsrörelser.
Under svarvning snurrar arbetsstycket medan ett skärverktyg remsar av material från dess yta, efter en planerad bana för att forma delen. Beroende på arbetsstycket och skärmetoden kan detta producera cylindriska sektioner, skuldror, spår, avsmalningar och många andra funktioner.
En kompakt maskin gör också små arbetsstycken lättare att faktiskt komma åt. Operatören kan fokusera hårt på skärområdet och se hur verktyget interagerar med materialet när det arbetar. Det är verkligen användbart när en komponent har flera fina detaljer eller när processen behöver kontrolleras ofta under vägen.
Det finns en annan verklig fördel här också - möjligheten att upprepa en etablerad process på ett tillförlitligt sätt. När inställningarna och verktygsbanan väl har ställts in, kan samma bearbetningssekvens köras över liknande delar. Detta minskar variationen mellan komponenterna, förutsatt att maskinen förblir i gott skick och inställningen håller stabil.
Inte varje liten del behöver faktiskt en svarv med hög precision. Enkla komponenter med breda toleranser kan ofta produceras helt på annan utrustning. En liten högprecisionssvarv förtjänar sin plats när designen kräver snäva dimensioner, en ren yta eller en tät passform med anslutna komponenter.
Maskinstabilitet formar kvaliteten på fina detaljer direkt. Under skärning måste spindeln, arbetsstycket, verktyget och stödstrukturen samarbeta utan att oönskade rörelser smyger sig in. Även små vibrationer kan lämna synliga märken på en yta eller kasta av sig formen av en liten detalj.
En stabil maskin håller skärverktyget låst på sin avsedda bana. Detta har stor betydelse när du svarvar smala axlar, små stift, bussningar och andra komponenter med begränsat material som omger skärområdet. Om arbetsstycket skiftar eller vibrerar mitt i skärningen kan den färdiga delen glida från den avsedda designen.
Maskinramen och de interna komponenterna bidrar alla till denna stabilitet. En styv struktur står emot skärkrafter väl, medan väl underhållna rörliga delar stödjer kontrollerad rörelse hela tiden. Installationsmiljön spelar också roll - en ojämn bas eller närliggande utrustning som startar vibrationer kan verkligen påverka bearbetningsresultaten.
Stabilitet beror inte enbart på maskinstrukturen heller. Skärförhållanden och arbetsstyckets stöd spelar verkliga roller här. Ett verktyg som sträcker sig för långt från dess hållare tenderar att vibrera. Ett smalt arbetsstycke kan böjas under skärtryck. En olämplig skärmetod kan generera onödig kraft och påverka den färdiga ytan på sätt som är svåra att förutse.
Tillverkare kan minska dessa risker genom lämplig maskininställning, korrekt verktygsval och regelbunden inspektion. De bör också väga formen och längden på varje arbetsstycke innan de bestämmer sig för hur de ska hållas och bearbetas.
För fina detaljer är en stabil bearbetningsprocess mycket viktigare än att enbart stödja sig på maskinens storlek eller utseende. Målet är att hålla rörelsen under kontroll under hela operationen så att varje snitt följer den väg den ska.
Spindeln roterar arbetsstycket under svarvning och dess beteende formar hur smidigt materialet rör sig förbi skärverktyget. Om rotationen går ojämnt eller om arbetsstycket inte hålls korrekt, kan skärverktyget sluta med att ta bort material inkonsekvent.
För små komponenter är spindelns prestanda viktigt, särskilt eftersom även en mindre störning kan lämna ett märkbart märke på den färdiga formen. Delar med smala diametrar eller fina ytegenskaper tenderar att vara känsliga för förändringar i rotation, fastspänning och skärtryck.
Arbetsstycket behöver också centreras och säkras på rätt sätt. Dålig inriktning kan få delen att rotera utanför mitten, vilket leder till ojämn borttagning av material. Överdriven klämkraft riskerar att deformera ömtåligt material, medan otillräcklig hållkraft gör att arbetsstycket förskjuts mitt i skärningen.
Olika arbetsstycken kräver olika hållningsmetoder. En kort, solid komponent är relativt lätt att säkra. En lång, smal del kan behöva ytterligare stöd för att minska böjningen. Tunnväggiga komponenter kräver särskild omsorg, eftersom deras form kan förändras under tryck på sätt som inte alltid är uppenbara i förväg.
Spindelns skick förtjänar en plats i rutinmässigt maskinunderhåll. Ovanligt ljud, vibrationer eller rotationsförskjutningar kan signalera att en inspektion är försenad. Att hålla spindeln och relaterade komponenter i god form hjälper till att upprätthålla en förutsägbar bearbetningsprocess över tiden.
När de utvärderar en liten högprecisionssvarv bör tillverkare tänka igenom vilka typer av delar de faktiskt planerar att tillverka. Spindelarrangemanget, arbetsstyckets fasthållningsmöjligheter och kompatibiliteten med avsedda material är alla avgörande för huruvida maskinen verkligen kan uppfylla uppgiftens krav.
Skärverktyget formar ytan och profilen på en bearbetad komponent direkt. Den strippar materialet när arbetsstycket roterar, så dess tillstånd och geometri avgör verkligen hur den slutliga profilen utvecklas.
Ett lämpligt verktyg hjälper till att producera rena kanter och släta ytor. En olämplig kan lämna grova märken, grader eller oönskad deformation efter sig. Dessa problem tenderar att dyka upp mer märkbart på små komponenter, eftersom arbetsområdet är tätt och fina funktioner lämnar lite utrymme för att rätta till misstag i efterhand.
Val av verktyg beror på material, detaljgeometri och typ av operation. Ett verktyg som formar mjuk metall väl kommer inte nödvändigtvis att bete sig på samma sätt som när man skär ett hårdare material. Verktyget måste också matcha den funktion som produceras - spår, ansatser och smala profiler kan kräva olika skäreggar eller helt olika tillvägagångssätt.
Verktygsslitage är en annan faktor som inte kan ignoreras. När en kant slits ner skär den mindre rent och genererar mer värme eller tryck. Detta ändrar ytfinishen och ändrar hur verktyget interagerar med arbetsstycket totalt sett. Regelbunden inspektion hjälper till att fånga upp slitage innan det orsakar upprepade kvalitetsproblem längre fram.
Verktygsinställning spelar lika stor roll som verktygsval, ärligt talat. Skäreggen behöver korrekt positionering och verktyget måste sitta säkert på plats. För stort verktygsöverhäng inbjuder till mer vibrationer. Dålig inriktning kan förvränga den resulterande formen och skapa ojämna skärförhållanden som är svåra att spåra tillbaka.
För upprepad produktion förtjänar verktygets kondition kontinuerlig övervakning under hela processen. Att byta ut eller justera ett slitet verktyg vid rätt tidpunkt hjälper till att upprätthålla överensstämmelse mellan delarna, och det minskar chansen att en hel batch behöver extra inspektion eller omarbetning.
En liten högprecisionssvarv kan stödja detaljerad bearbetning, visst, men det färdiga resultatet beror verkligen på förhållandet mellan maskin, skärverktyg och arbetsstycke tillsammans. Dessa element måste övervägas som en helhet snarare än att behandlas som separata val som görs isolerat.
Olika material reagerar på skärning på genuint olika sätt. Vissa metaller bearbetar lätt och ger rena ytor under lämpliga förhållanden. Andra genererar mer värme, sliter snabbt ner skärverktyg eller deformeras under tryck. Dessa skillnader formar valet av maskin, verktyg och bearbetningsmetod från början.
Aluminium tjänar ofta lätta komponenter väl. Den passar svarvningsoperationer rimligt, även om verktygsgeometri och skärförhållanden fortfarande formar ytkvaliteten som kommer ut. Mässing dyker upp i beslag, kopplingar och små mekaniska delar. Dess bearbetningsbeteende skiljer sig från både aluminium och stål, så verktyget och processen kan behöva justeras därefter.
Stålkomponenter tjänar ett brett spektrum av mekaniska ändamål. Deras bearbetningskrav beror på typen av stål, dess skick och formen på den del som tillverkas. Hårdare material tenderar att ställa högre krav på både skärverktyget och maskininställningen.
Materialbeteende blir särskilt viktigt när en del har tunna väggar, ett smalt skaft eller ömtåliga kanter. Skärkrafter kan böja eller omforma arbetsstycket oväntat. En komponent som ser perfekt styv ut innan bearbetning kan bli förvånansvärt flexibel när materialet börjar lossna.
Tillverkare bör ta hänsyn till material i själva designstadiet. De måste förstå hur den reagerar på skärning, hur den kommer att hållas och om den planerade bearbetningssekvensen kan påverka dess form längs vägen. Detta leder till problem som verkligen är svåra att korrigera när en del redan är färdigbearbetad.
Materialval formar också den färdiga ytan. Samma skärmetod kan ge ganska olika resultat för olika metaller. Verktygets skick, arbetsstyckets stöd och skärförhållanden bör alla väljas med materialet i åtanke.
En liten högprecisionssvarv passar fina detaljer när dess kapacitet verkligen matchar materialet och komponentdesignen. Maskinen ska inte utvärderas separat från det faktiska arbete den förväntas utföra.
Arbetsstyckets fastspänning håller materialet på plats under bearbetningen. Det kan låta som ett enkelt förberedelsesteg, men det formar verkligen färdiga dimensioner, ytkvalitet och hur repeterbar en del blir över en batch.
Små komponenter kan vara svåra att säkra eftersom de erbjuder begränsad kontaktyta att greppa. Om arbetsstycket inte hålls tillräckligt stadigt, kan skärkrafter förskjuta det mitt under arbetet. Kläm fast det dock för hårt och materialet kan förvrängas - särskilt sant när komponenten har tunna väggar eller en känslig struktur.
Hållningsmetoden måste passa formen och storleken på det aktuella arbetsstycket. En kort cylindrisk komponent säkras tillräckligt enkelt med en lämplig chuck eller hylsa. En lång del kan behöva ytterligare stöd för att hålla böjningen i schack. Komponenter med ovanliga former kan kräva ett speciellt förberett hållarrangemang byggt just för dem.
Korrekt inriktning spelar lika stor roll. Om arbetsstycket inte är centrerat ordentligt, slutar verktyget med att ta bort material ojämnt. Detta kan kasta ut diameter, koncentricitet och förhållandet mellan olika funktioner som sitter på samma del.
Klämningen måste också vara konsekvent när man producerar en sats av liknande komponenter. Ändringar i hur en del placeras kan skapa variation, även när maskinen kör exakt samma programmerade rörelse varje gång. En repeterbar inställning gör det mycket lättare att hålla fast vid den avsedda bearbetningssekvensen under hela körningen.
Tillverkare bör kontrollera kontaktytor och hållarkomponenter regelbundet för smuts, skador eller slitage. Små partiklar som fastnar mellan arbetsstycket och dess hållaryta kan kasta av sig positionering. Slitna hållarkomponenter kan också minska greppet eller göra uppriktningen mindre förutsägbar än den borde vara.
Målet är genomgående att stödja arbetsstycket utan att påla sig onödig påfrestning. Lämplig fastspänning låter skärverktyget ta bort material medan delen förblir riktigt stabil - särskilt viktigt vid bearbetning av små axlar, stift, hylsor och andra komponenter som är beroende av noggrann inriktning för att fungera rätt.
Rätt maskin beror verkligen på de delar som produceras, de inblandade materialen och det förväntade produktionsflödet. En maskin byggd för korta metallstift kan ha andra krav än en som är avsedd för långa axlar eller komponenter laddade med detaljerade egenskaper.
Tillverkare kan börja med att gräva i själva delritningarna. Övergripande form, kritiska dimensioner, ytkrav och förhållandet mellan funktioner hjälper alla att definiera de faktiska bearbetningsuppgifterna. Denna information ger en praktisk grund för att jämföra tillgängliga maskiner sida vid sida.
Flera faktorer förtjänar verklig uppmärksamhet vid urvalet:
Arbetsstyckets kapacitet — Maskinen måste anpassas till de avsedda komponenternas diameter, längd och allmänna form.
Spindelprestanda — Rotation behöver stödja de skäroperationer som materialet och detaljkonstruktionen faktiskt kräver.
Verktygsarrangemang — Maskinen ska låta nödvändiga skärverktyg nå relevanta ytor utan onödig installationshuvudvärk.
Styrsystem — Kontrollerna bör stödja den avsedda bearbetningssekvensen och låta operatörerna hantera processen tydligt hela tiden.
Arbetsstycket håller — tillgängliga chuckar, spännhylsor och stödalternativ måste passa storleken och formen på delarna i fråga.
Tillgång till underhåll — Komponenter som behöver rutinmässig inspektion eller justering bör vara verkligt tillgängliga för service.
Verkstadskrav — maskinen måste passa det tillgängliga utrymmet och passa den arbetsmiljö den ska leva i.
Tillverkarna bör också väga om maskinen klarar av hela skalan av planerade operationer. Vissa komponenter behöver bara grundläggande svarvning; andra kräver vändning, spårning, gängning eller flera förändringar av verktygspositionen längs vägen. De nödvändiga funktionerna förtjänar en kontroll innan någon maskin faktiskt väljs.
Enkel installation är en annan praktisk punkt värd att väga. När en verkstad tillverkar olika delar i små partier behöver operatörer ofta byta verktyg, arbetsanordningar och bearbetningsprogram ganska regelbundet. En tydlig installationsprocess hjälper till att minska förseningar som kan undvikas och gör produktionen verkligen lättare att hantera från dag till dag.
Köpbeslutet bör återspegla faktiska tillverkningsbehov snarare än enbart maskinstorlek. En kompakt maskin kan visserligen passa en verkstad med begränsat utrymme, men dess arbetskapacitet och driftsfunktioner måste fortfarande överensstämma med de delar den faktiskt kommer att producera.
Konsekvent bearbetning beror på utrustningens skick och hur noggrant processen hanteras överlag. Även en verkligt lämplig maskin kan ge varierande resultat om verktyg slits, arbetsstycken kläms fast på olika sätt för att köra eller underhåll glider genom springorna.
En tydlig inställningsprocedur hjälper operatörerna att förbereda maskinen på samma sätt varje gång. Den kan täcka verktygspositionering, arbetsstyckesinriktning, hållarrangemang och sekvensen av bearbetningsoperationer. När dessa steg dokumenteras ordentligt har operatörerna något konkret att kontrollera en inställning mot.
Inspektion bör ske under produktionen, inte bara efter att varje del redan är klar. Att kontrollera utvalda komponenter längs vägen kan avslöja förändringar i dimensioner, ytutseende eller passform innan de sprids. Om ett problem dyker upp kan operatören gräva i dess orsak innan det påverkar fler delar längre fram.
Mätmetoder bör passa den aktuella komponenten. Enkla yttre dimensioner går bra med standardmätverktyg, medan mindre funktioner eller mer komplexa relationer kan kräva helt andra inspektionsmetoder. Den verkliga poängen är att använda en metod som faktiskt kan bedöma funktionen som kontrolleras.
Maskinunderhåll stöder också repeterbarhet. Rengöring av arbetsområdet, kontroll av rörliga komponenter, övervakning av spindelbeteende och inspektion av verktygshållare hjälper alla till att flagga förhållanden som kan påverka bearbetningen innan de orsakar problem. Underhåll bör följa maskinens egna instruktioner tillsammans med behoven i produktionsmiljön den körs i.
Operatörer bör vara uppmärksamma på förändringar under själva skärningen. Oväntade vibrationer, ovanligt ljud, dålig ytfinish eller inkonsekvent spånbildning kan alla signalera att processen behöver uppmärksamhet. Dessa tecken spårar inte alltid tillbaka till samma orsak, så maskinen, verktyget, materialet och arbetsstyckets inställningar förtjänar att kontrolleras tillsammans snarare än isolerat.
Även här kan produktionsplanering göra verklig skillnad. Att gruppera liknande delar tillsammans minskar antalet inställningsändringar, samtidigt som verktyg och utrustning för arbetsutrustning gör förberedelserna mycket enklare. För verkstäder som producerar anpassade komponenter kan ett rekord av framgångsrika installationer också löna sig när liknande jobb kommer tillbaka senare.
Finbearbetning kräver verkligen uppmärksamhet under hela processen. Maskinen skapar skärrörelsen, visst, men operatörer, verktyg, arbetshållning, inspektion och underhåll bidrar till det slutliga resultatet tillsammans. En liten högprecisionssvarv passar den här typen av arbete när dess design och funktionsförmåga stämmer överens med vad delarna som tillverkas faktiskt kräver.

Tekniska egenskaper: Det kan klippa alla typer av vändytor med cykel, såsom koniska ytor, spec...
Se detaljer
Tekniska egenskaper: CNC -maskinverktyget för lutande sängar antar den inhemska eller importer...
Se detaljer
Tekniska egenskaper: Maskinverktyget är av hög precision, och spindeln stöds av dubbel kullage...
Se detaljer
Tekniska egenskaper: Maskinverktyget är av hög precision, och spindeln stöds av dubbel kullage...
Se detaljer
Tekniska egenskaper: Line Rail CNC Lathes är integrerat med 250 material för att säkerstäl...
Se detaljer
Tekniska egenskaper: Maskinverktyget är av hög precision, och spindeln stöds av dubbel kullage...
Se detaljerVårt team av digitala och affärsexperter leder dig till rätt riktning.
Låt oss prata
Zhejiang Guoyu CNC Machine Tool Co., Ltd. förlitar sig på rik erfarenhet, professionell teknik och avancerade metoder för att säkerställa kvaliteten på sina produkter, så att kunder kan njuta av mer professionell och tankeväckande service.
 [email protected]
 +86-576-82879226
 Xialiang Industrial Area, Luqiao District, Taizhou City, Zhejiang -provinsen, Kina
Upphovsrätt © Zhejiang Guoyu CNC Machine Tool Co., Ltd. Alla rättigheter förbehållna.
